
Usinage des métaux : procédés, machines et précision
 Patricia
•
5 septembre 2026
Quand une barre brute devient un axe, un support ou un boîtier prêt à servir, tout se joue dans la précision du geste et dans la maîtrise des réglages. L’usinage des métaux représente ce savoir-faire industriel qui transforme une matière brute en composant fonctionnel, avec une exactitude répétable d’une série à l’autre. Dans un atelier comme dans une usine de 2026, cette discipline permet d’obtenir des formes fiables, des cotes stables et une finition propre, tout en facilitant la production de pièces adaptées à des besoins très concrets.
Ce guide vous accompagne pas à pas pour comprendre les procédés, les machines, les matériaux et les usages de ce domaine. Vous verrez comment un tour, une fraiseuse ou un centre numérique interviennent selon le besoin, pourquoi la coupe crée des copeaux, et comment les réglages influencent le résultat. Si vous débutez, vous trouverez ici une lecture claire, rassurante et utile pour mieux comprendre ce métier technique sans jargon inutile.
Comprendre le principe de transformation de la matière
Définir l’usinage sans jargon
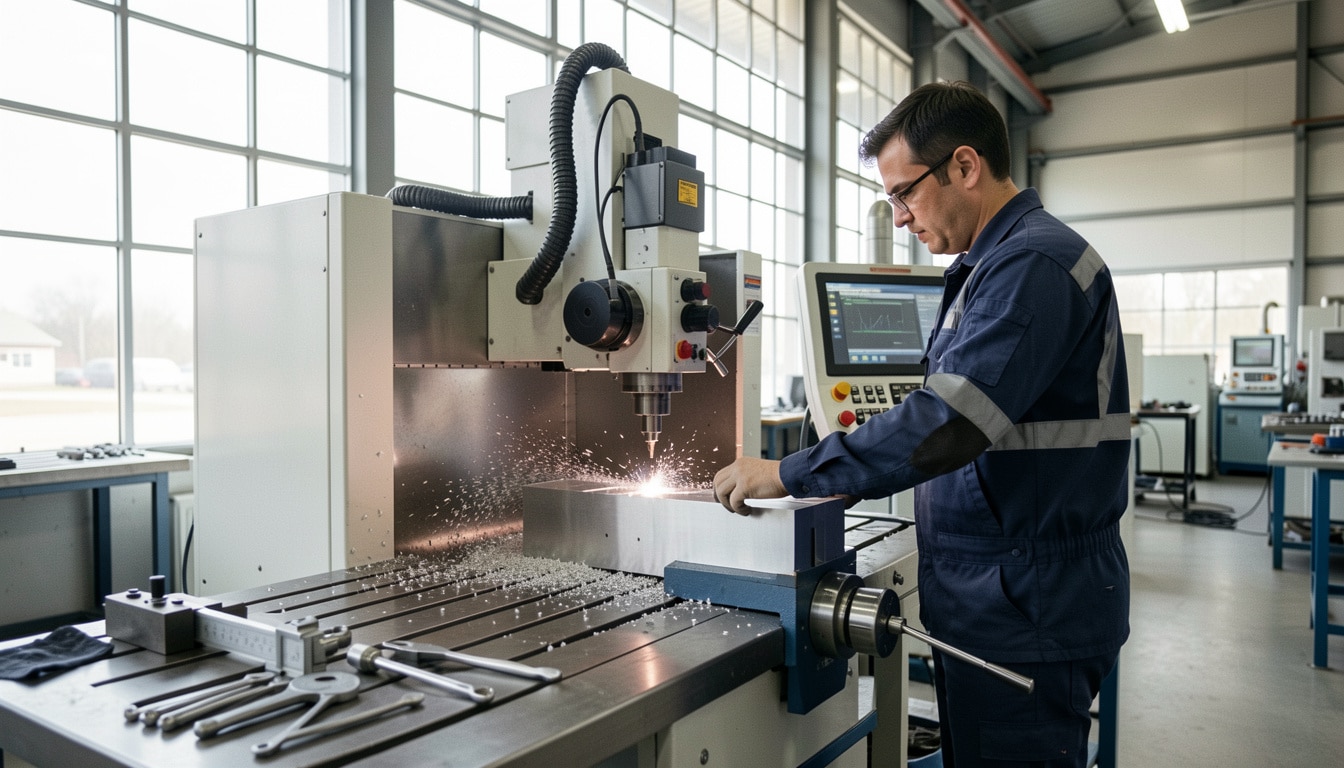
L’usinage consiste à retirer de la matière pour obtenir la forme voulue, au lieu de la modeler par déformation ou par ajout. Dans l’usinage, une machine guide un outil de coupe sur une matière donnée afin d’enlever des couches très fines, jusqu’à atteindre la géométrie recherchée. C’est un procédé très ancien dans son principe, mais toujours central, car il reste l’un des plus fiables pour fabriquer des formes nettes, régulières et adaptées à des exigences industrielles strictes.
Concrètement, une ébauche en acier peut devenir un logement de roulement, une barre d’aluminium peut se transformer en entretoise, et une matière métallique massive peut finir en élément léger et précis. Le copeau raconte ce qui a été retiré, la coupe montre comment la machine travaille, et l’outil donne la forme finale. Dans cette logique d’usinage, chaque passage compte, car la matière enlevée ne revient pas.
- On part d’une matière brute pour approcher progressivement la forme finale.
- L’outil enlève la matière par coupe contrôlée et régulière.
- Le copeau indique que le procédé avance correctement.
- La machine doit rester stable pour garder une géométrie propre.
Pourquoi la précision change tout
La précision change la valeur d’une fabrication, parce qu’une cote trop large ou trop serrée peut bloquer l’assemblage, fatiguer un mécanisme ou créer du jeu. En usinage, la précision ne sert pas seulement à “faire joli” : elle garantit que la matière travaillée correspond exactement au besoin du client ou du bureau d’études. Une machine bien réglée, un outil adapté et un procédé cohérent permettent d’obtenir des résultats constants, même sur plusieurs dizaines de pièces.
Cette répétabilité rassure l’industrie, car elle réduit les reprises, les rebuts et les délais. Quand une matière est bien maîtrisée, l’usinage devient une technique de confiance, capable de produire des formes complexes avec une coupe propre et un contrôle fiable. C’est souvent là que se fait la différence entre un simple façonnage et un travail mécanique réellement professionnel.
Les opérations qui façonnent les pièces métalliques
Tournage, fraisage et décolletage au quotidien
Dans un atelier, plusieurs opérations se succèdent comme les étapes d’un parcours de fabrication. Le tournage sert surtout à travailler des formes cylindriques, le fraisage permet d’attaquer des surfaces planes, des poches ou des contours complexes, et le décolletage vise la production rapide de petites pièces en série. Chaque opération répond à une logique précise, selon la géométrie attendue et le volume à produire.
Le tournage est souvent choisi quand la matière tourne autour d’un axe, alors que le fraisage s’impose quand l’outil doit balayer une surface fixe. Le décolletage, lui, devient intéressant pour fabriquer des composants répétitifs avec une cadence élevée. Dans une même opération, on peut usiner une forme extérieure, préparer un trou ou ajuster un élément destiné à l’assemblage. C’est cette diversité qui rend l’atelier si polyvalent.
- Le tournage façonne les formes de révolution.
- Le fraisage crée des surfaces, des rainures et des poches.
- Le décolletage produit des petites séries régulières.
- Chaque opération s’adapte à une géométrie précise.
- Le choix dépend du volume, de la forme et du niveau de finition.
Percer, tarauder et finir proprement
Après les opérations principales, il faut souvent percer un trou, puis préparer un assemblage avec du taraudage ou du filetage. Percer sert à créer un passage, le taraudage ajoute un filet intérieur, et le filetage façonne un filet extérieur pour recevoir une vis ou un écrou. Ces opérations complètent le travail d’usinage et donnent à l’élément sa fonction finale, surtout quand il doit être monté, serré ou démontable.
Un trou mal positionné peut compromettre tout le montage, tandis qu’un taraudage imprécis peut bloquer une vis dès le premier serrage. C’est pourquoi chaque opération demande une préparation sérieuse, un contrôle régulier et un usiner rigoureux. Dans les ateliers de mécanique, la finition ne se limite jamais à l’aspect visuel : elle conditionne l’usage réel de la pièce.
Les machines-outils qui rendent le travail possible
Du tour manuel au centre CNC
Le tour reste l’une des machines les plus parlantes pour comprendre le travail du métal. En version manuel, il permet de sentir la coupe, d’ajuster l’avance et de suivre la matière en direct. En version numérique, le tour gagne en régularité et en vitesse, surtout quand il est intégré à un centre CNC capable d’enchaîner plusieurs opérations sans interruption. Cette évolution a changé la manière de produire, en réduisant les écarts et en augmentant la cadence.
Une machine moderne peut utiliser des programmes pour reproduire exactement la même géométrie, ce qui facilite la production de séries répétables. Le manuel garde sa place pour les réglages, les petites réparations ou les apprentissages, tandis que le numérique devient incontournable dès qu’il faut produire plus vite et avec une meilleure stabilité. Le bon choix dépend donc du besoin réel, pas seulement de la technologie la plus récente.
- Le tour manuel convient aux réglages simples et aux petites fabrications.
- Le tour numérique améliore la répétabilité.
- Le centre CNC enchaîne plusieurs opérations automatiquement.
- Les machines spécialisées répondent à des formes précises.
Comment choisir la machine selon le besoin
Pour choisir une machine, il faut regarder la forme à obtenir, la quantité à fabriquer et le niveau de précision attendu. Un tour sera pertinent pour une pièce cylindrique, alors qu’une fraiseuse ou un centre pourra mieux traiter des surfaces complexes. On peut aussi utiliser une machine manuelle quand le projet reste ponctuel, ou une solution numérique quand le besoin demande une cadence stable et un contrôle plus fin.
Dans la pratique, il faut aussi penser au temps de réglage, à la taille des bruts et à la facilité d’utilisation. Une machine bien choisie ne se contente pas d’être performante : elle permet de produire sans perte de temps et sans multiplier les reprises. C’est souvent la logique la plus simple qui donne les meilleurs résultats en atelier.
Les matériaux les plus courants en atelier
L’acier, l’aluminium et leurs différences
En atelier, l’acier reste un matériau de référence parce qu’il combine résistance, disponibilité et large usage industriel. L’aluminium, lui, séduit par sa légèreté et sa facilité d’usinage, ce qui le rend très utile pour les pièces à alléger. Les deux métaux se travaillent bien, mais ils ne réagissent pas de la même façon à la coupe, ni à l’usure des outils, ni à la chaleur générée pendant l’opération.
Un acier plus dur demande souvent davantage de soin, alors que l’aluminium produit un copeau plus léger et s’attaque plus vite. Le choix du matériau métallique influence donc directement la méthode, le rythme de travail et la qualité finale. Quand on compare acier et aluminium, on comprend vite que le métal n’est jamais un simple support : il impose ses propres règles à l’usinage.
- L’acier offre de la résistance et une bonne tenue mécanique.
- L’aluminium se travaille plus vite et pèse moins lourd.
- Le matériau influence l’usure de l’outil.
- La coupe doit être adaptée à la nature du métal.
- La finition dépend aussi de la réaction du matériau.
Ce que la matière change dans la méthode
La matière change presque tout : la vitesse, la profondeur de passe, le refroidissement et même la manière de contrôler le résultat. Un acier demande une approche plus prudente qu’un aluminium, surtout quand la dureté augmente. Le copeau n’a pas le même aspect, l’outil ne s’use pas au même rythme et la surface obtenue peut varier d’un métal à l’autre. C’est pour cela qu’un bon opérateur adapte toujours sa méthode au matériau.
Dans l’usinage, il ne suffit pas de lancer une machine et d’attendre. Il faut observer, corriger et ajuster. Une matière plus exigeante réclame parfois une coupe plus lente, une lubrification mieux pensée ou un outil plus robuste. C’est cette adaptation permanente qui permet d’obtenir un résultat propre, stable et exploitable dans la durée.
Obtenir une finition stable et répétable
Tolérances, état de surface et conformité
La précision se mesure d’abord avec les tolérances, c’est-à-dire l’écart admissible entre la cote théorique et la cote réelle. Une tolérance de 0,02 mm n’a pas le même impact qu’une tolérance de 0,2 mm, surtout quand la pièce doit s’assembler avec d’autres éléments. La surface compte aussi, car un état trop rugueux peut gêner le frottement, l’étanchéité ou l’esthétique finale.
Dans un usinage soigné, le contrôle vérifie à la fois les dimensions, la qualité de surface et la conformité du résultat. On peut comparer cela à trois objectifs simples : tenir la cote, garder une surface propre et livrer une pièce conforme au plan. Quand ces trois points sont réunis, la qualité devient visible et mesurable.
| Objectif | Ce que l’on vérifie |
|---|---|
| Dimension | Respect de la cote et de la tolérance |
| Surface | Rugosité, traces et régularité |
| Conformité | Correspondance avec le plan et l’usage |
Cette technique de contrôle rassure aussi les donneurs d’ordre, car elle réduit les écarts entre les séries. Dans les ateliers sérieux, la mesure n’arrive jamais trop tard : elle accompagne le travail, pas seulement la fin du processus.
Pourquoi la répétabilité rassure l’industrie
La répétabilité est essentielle, car elle permet de fabriquer plusieurs fois la même pièce avec les mêmes résultats. Pour l’industrie, cela veut dire moins d’aléas, moins de retouches et une meilleure maîtrise des délais. Une bonne répétabilité prouve que le procédé reste stable, même quand la production augmente ou que les équipes changent.
Quand l’usinage est répétable, la qualité devient prévisible. Cette stabilité est recherchée dans les secteurs où une petite variation peut avoir de grandes conséquences. La précision n’est donc pas seulement une exigence technique : elle devient une garantie de confiance entre l’atelier et l’utilisateur final.
Réglages et paramètres qui influencent le résultat
Les trois réglages qui changent tout
La vitesse, l’avance et la profondeur de passe constituent souvent le trio qui détermine le comportement de l’outil et la qualité de la coupe. Une vitesse trop élevée peut chauffer la matière, une avance mal choisie peut marquer la surface, et une profondeur excessive peut fatiguer la machine. En pratique, ces réglages se corrigent ensemble, parce qu’ils agissent les uns sur les autres.
Selon la matière, on ne règle pas une coupe de la même manière. L’aluminium accepte souvent une vitesse plus rapide, tandis qu’un acier demande plus de prudence. La méthode consiste à partir d’un réglage simple, à observer les copeaux et à ajuster progressivement. C’est ainsi que l’on obtient un compromis entre efficacité, durée de vie de l’outil et qualité finale.
- La vitesse influence la chaleur et l’état de surface.
- L’avance agit sur la régularité de la coupe.
- La profondeur de passe modifie l’effort demandé.
- Le choix de l’outil doit suivre la matière.
- La lubrification aide à stabiliser le résultat.
La chaleur, les copeaux et l’usure des outils
Quand la coupe chauffe trop, l’usure de l’outil s’accélère et la matière peut se déformer légèrement. Les copeaux donnent alors des indices précieux : trop longs, trop bleus ou trop collants, ils signalent souvent un réglage à revoir. La lubrification et l’arrosage limitent cette montée en température, surtout sur les matières plus dures ou plus sensibles à l’échauffement.
Une bonne méthode consiste à surveiller la chaleur, la forme des copeaux et le bruit de la machine. Si l’outil force, la coupe perd en fluidité et la précision baisse. En atelier, ces signaux sont essentiels, parce qu’ils permettent d’agir avant que la qualité ne se dégrade. C’est une logique simple, mais très efficace pour préserver la performance.
Du plan à la pièce finie, étape par étape
Lire un plan et préparer le travail
Tout commence par le fichier ou le plan transmis par le client, le bureau d’études ou l’atelier lui-même. Il faut définir le besoin, repérer les cotes importantes et comprendre les zones fonctionnelles. Ce fichier sert de base de travail, car il indique ce qu’il faut réaliser, où contrôler et quelles contraintes respecter avant de lancer l’usinage.
Ensuite, on prépare le projet en choisissant la matière, la machine, l’outil et la méthode. Le fichier numérique peut aussi guider la programmation, notamment sur un centre moderne. Cette préparation évite les erreurs de lecture et permet de réaliser la pièce dans de bonnes conditions, avec moins de reprises et moins d’improvisation.
- Analyser le besoin et le plan.
- Définir la matière et la forme attendue.
- Choisir la machine adaptée.
- Sélectionner l’outil et les réglages.
- Réaliser l’opération d’usinage.
- Contrôler la pièce finie.
Passer de l’idée au résultat concret
Une fois le projet défini, l’atelier peut réaliser la pièce en suivant une logique simple : préparation, coupe, vérification, ajustement puis contrôle final. Chaque étape compte, car un petit écart au départ peut se retrouver à la fin. Le fichier reste alors le fil conducteur du projet, depuis la première lecture jusqu’au dernier contrôle.
Cette manière de travailler aide à transformer une idée en élément concret, fiable et utilisable. Dans un bon usinage, la machine ne fait pas tout : elle traduit une préparation sérieuse en résultat mesurable. C’est ce passage du virtuel au réel qui donne tout son sens au métier.
Les usages industriels qui donnent du sens au procédé
De l’automobile au médical
L’industrie automobile utilise l’usinage pour des composants de moteur, des supports, des axes ou des boîtiers. Dans le médical, on recherche une application encore plus exigeante, avec des surfaces propres, des formes fiables et des tolérances serrées. On retrouve aussi ce procédé dans l’aéronautique, l’énergie, l’outillage et la maintenance industrielle, où chaque pièce doit fonctionner sans surprise.
Dans une industrie moderne, l’usinage sert autant au prototype qu’à la production en série. Une application peut concerner un petit composant de moteur, un élément de fixation ou une pièce spéciale conçue pour un montage particulier. Cette polyvalence explique pourquoi le métal usiné reste si présent dans les ateliers en 2026.
- Automobile
- Aéronautique
- Médical
- Énergie
- Outillage et maintenance
Pourquoi les usages sont si variés
Les usages sont variés parce que l’usinage répond à des besoins très différents : résistance, précision, forme complexe, petite série ou adaptation sur mesure. Une pièce peut servir dans un grand ensemble mécanique ou dans une application plus discrète, mais elle doit toujours rester fiable. C’est cette souplesse qui intéresse les industriels, car ils peuvent adapter le procédé à leur production sans changer toute leur chaîne.
Le métal usiné peut donc passer d’un prototype à une série plus large, selon le projet et le calendrier. Cette capacité à suivre le besoin rend le procédé précieux dans les environnements où l’on doit produire vite, bien et avec constance. Il ne s’agit pas seulement de fabriquer, mais de fabriquer utile.
Les limites à connaître avant de choisir une méthode
Ce qui ralentit ou complique le travail
Le coût, le temps et l’usure des outils figurent parmi les premières limites à prendre en compte. Plus la forme est complexe, plus le temps de fabrication augmente, surtout si la matière chauffe vite ou produit beaucoup de copeau. La difficulté monte aussi quand le matériau est dur, quand la géométrie exige plusieurs reprises ou quand la finition doit rester très fine.
Une technique bien choisie limite ces contraintes, mais elle ne les supprime jamais totalement. Le procédé reste très performant, à condition de respecter ses limites naturelles. C’est pourquoi il faut toujours comparer la complexité du projet, la matière et le délai attendu avant de décider. Sinon, le coût peut grimper plus vite que prévu.
- Le coût augmente avec la complexité.
- Le temps de fabrication dépend des reprises.
- L’usure des outils varie selon la matière.
- La chaleur peut dégrader la coupe.
- Les copeaux doivent être évacués correctement.
Quand une autre approche peut mieux convenir
Quand une forme est trop simple, qu’une série est très grande ou qu’une matière se prête mieux à la déformation, une autre méthode peut parfois être plus pertinente. Le formage, la découpe ou l’emboutissage peuvent alors mieux répondre au besoin. L’important n’est pas de choisir l’usinage par principe, mais de choisir la solution la plus cohérente avec le projet.
Cette réflexion évite les erreurs de coût et de temps. Si la matière, la forme ou la cadence ne correspondent pas, le procédé devient moins intéressant. Une bonne décision commence donc toujours par l’analyse du besoin réel, pas par l’habitude.
Conseils pratiques pour mieux comprendre et mieux décider
Les bons réflexes pour débuter
Si vous découvrez ce domaine, commencez par identifier la forme à obtenir, la matière à travailler et la précision attendue. Ce conseil simple évite bien des confusions. Ensuite, demandez quel outil sera utilisé, quelle machine convient le mieux et si un tour, une fraiseuse ou un centre numérique est réellement nécessaire. Cette méthode vous aide à lire un projet avec plus de clarté.
Un autre conseil utile consiste à vérifier le fichier, les cotes et les zones critiques avant de lancer la fabrication. Enfin, observez toujours la logique de coupe : elle dit beaucoup sur la qualité future. Dans un atelier, comprendre le geste technique vaut souvent mieux qu’accumuler des termes compliqués.
- Commencer par le besoin réel.
- Vérifier la matière et la forme.
- Choisir l’outil adapté.
- Comparer les solutions de machine.
- Relire le fichier avant lancement.
- Contrôler la précision après fabrication.
Les erreurs fréquentes à éviter
La première erreur consiste à sous-estimer la précision demandée. La seconde est de choisir une méthode sans tenir compte du matériau ou du temps disponible. La troisième, plus fréquente qu’on ne le croit, est d’ignorer l’importance du contrôle final. Même avec un bon tour et un bon outil, un mauvais réglage peut ruiner le résultat.
Évitez aussi de lancer un projet sans fichier clair ou sans comprendre les contraintes d’assemblage. Un conseil simple vaut souvent mieux qu’une correction tardive : prenez le temps de poser les bonnes questions avant de produire. Vous gagnerez en qualité, en sérénité et en efficacité.
FAQ – Questions fréquentes sur le travail des métaux
Qu’est-ce que l’usinage des métaux, en une phrase simple ?
C’est une méthode qui enlève de la matière pour fabriquer une pièce précise à partir d’un brut, avec une machine, un outil et une coupe maîtrisée.
Quelle différence entre un tour et une fraiseuse ?
Le tour fait tourner la pièce pour la travailler, alors que la fraiseuse fait agir l’outil sur une matière plus fixe ; les deux servent à l’usinage, mais pas de la même manière.
Pourquoi l’acier est-il plus exigeant que l’aluminium ?
L’acier est plus dur, chauffe davantage et use plus vite l’outil, tandis que l’aluminium se coupe souvent plus facilement avec une machine bien réglée.
À quoi sert le taraudage dans une pièce mécanique ?
Le taraudage crée un filet intérieur dans un trou pour permettre le vissage d’une vis, d’un axe ou d’un assemblage démontable.
Comment savoir si une machine convient à un projet ?
Il faut comparer la forme de la pièce, la précision attendue, la matière et le volume à fabriquer ; une machine adaptée rend l’usinage plus stable et plus rapide.
Que faut-il vérifier avant de lancer une fabrication ?
Vérifiez le fichier, les cotes, la matière, l’outil, la méthode et le contrôle prévu ; cette préparation évite les erreurs et sécurise l’usinage.
Pourquoi la précision change-t-elle le résultat final ?
Parce qu’une petite variation peut gêner l’assemblage, le fonctionnement ou l’état de surface, surtout sur une pièce technique.
Un fichier numérique est-il toujours nécessaire ?
Pas toujours, mais il facilite la préparation, la programmation et le contrôle, surtout quand l’usinage demande de la répétabilité.
Comment reconnaître un bon état de surface ?
La surface doit être régulière, sans marques visibles ni arrachements, avec une coupe propre et cohérente sur toute la pièce.
Les copeaux disent-ils quelque chose sur la qualité du travail ?
Oui, leur forme, leur couleur et leur régularité donnent souvent des indices sur la coupe, l’usure de l’outil et la stabilité de la méthode.
Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie